Валберис купить лазерный сварочный аппарат: практические задачи промышленной сварки металлов
2026-09-21
Как меняются требования к лазерной сварке в промышленности
Современное производство металлических изделий сталкивается с противоречивыми требованиями: соединение должно быть прочным, геометрия деталей — сохраняться после обработки, а сварочный процесс — обеспечивать стабильный результат при повторении операций. Особенно заметны эти требования при изготовлении тонкостенных корпусов, элементов транспортных конструкций, деталей сантехнической арматуры, кухонного оборудования и компонентов измерительной техники.
В таких условиях лазерная сварка рассматривается не только как способ соединения металлических заготовок, но и как технологический процесс, позволяющий управлять локальным нагревом, формированием сварочной ванны и характером затвердевания металла. Концентрированная энергия лазерного луча воздействует на ограниченный участок соединения, благодаря чему можно уменьшить нежелательное распространение тепла и снизить риск деформации при правильно подобранных режимах.
Запрос валберис купить лазерный сварочный аппарат может относиться к поиску оборудования для небольшой мастерской, производственного участка или предприятия, которое планирует расширить собственные технологические возможности. Однако при выборе оборудования для профессионального применения важно оценивать не только формат поставки и удобство приобретения, но и соответствие аппарата конкретным материалам, соединениям, требованиям к контролю шва и организации рабочего места.
Принцип действия и управление сварочным процессом
Основой лазерного сварочного оборудования является источник излучения, оптическая система, сварочная головка, система управления и вспомогательные узлы. В промышленной практике широко применяются волоконные лазеры, в которых энергия передаётся к рабочей головке по оптическому волокну. Такая компоновка позволяет организовывать подачу луча к зоне сварки и интегрировать оборудование в различные производственные схемы.
Процесс начинается с подготовки соединяемых деталей. Поверхности очищают от масла, загрязнений, окалины и других веществ, способных повлиять на поглощение излучения и формирование сварочной ванны. Заготовки фиксируют с учётом геометрии стыка, после чего луч фокусируется на заданной области.
Под действием концентрированного излучения металл нагревается и плавится. В зависимости от плотности энергии и выбранного режима может происходить поверхностное плавление с последующим формированием относительно неглубокого шва либо глубокое проплавление с образованием узкого парогазового канала. После перемещения луча расплав охлаждается и кристаллизуется, формируя сварное соединение.
На результат влияют несколько взаимосвязанных факторов:
- мощность и характер излучения;
- скорость перемещения сварочной головки;
- положение фокуса относительно поверхности;
- конструкция и точность фиксации деталей;
- состав и подача защитного газа;
- свойства соединяемых металлов;
- форма и размеры зазора между кромками;
- траектория движения луча.
Поэтому焊ка лазером не сводится к выбору одного универсального режима. Для каждой группы материалов и конструкций требуется технологическая настройка, а при ответственном производстве — подтверждение полученного результата контрольными образцами.
Металлообработка: точное соединение деталей без лишнего нагрева
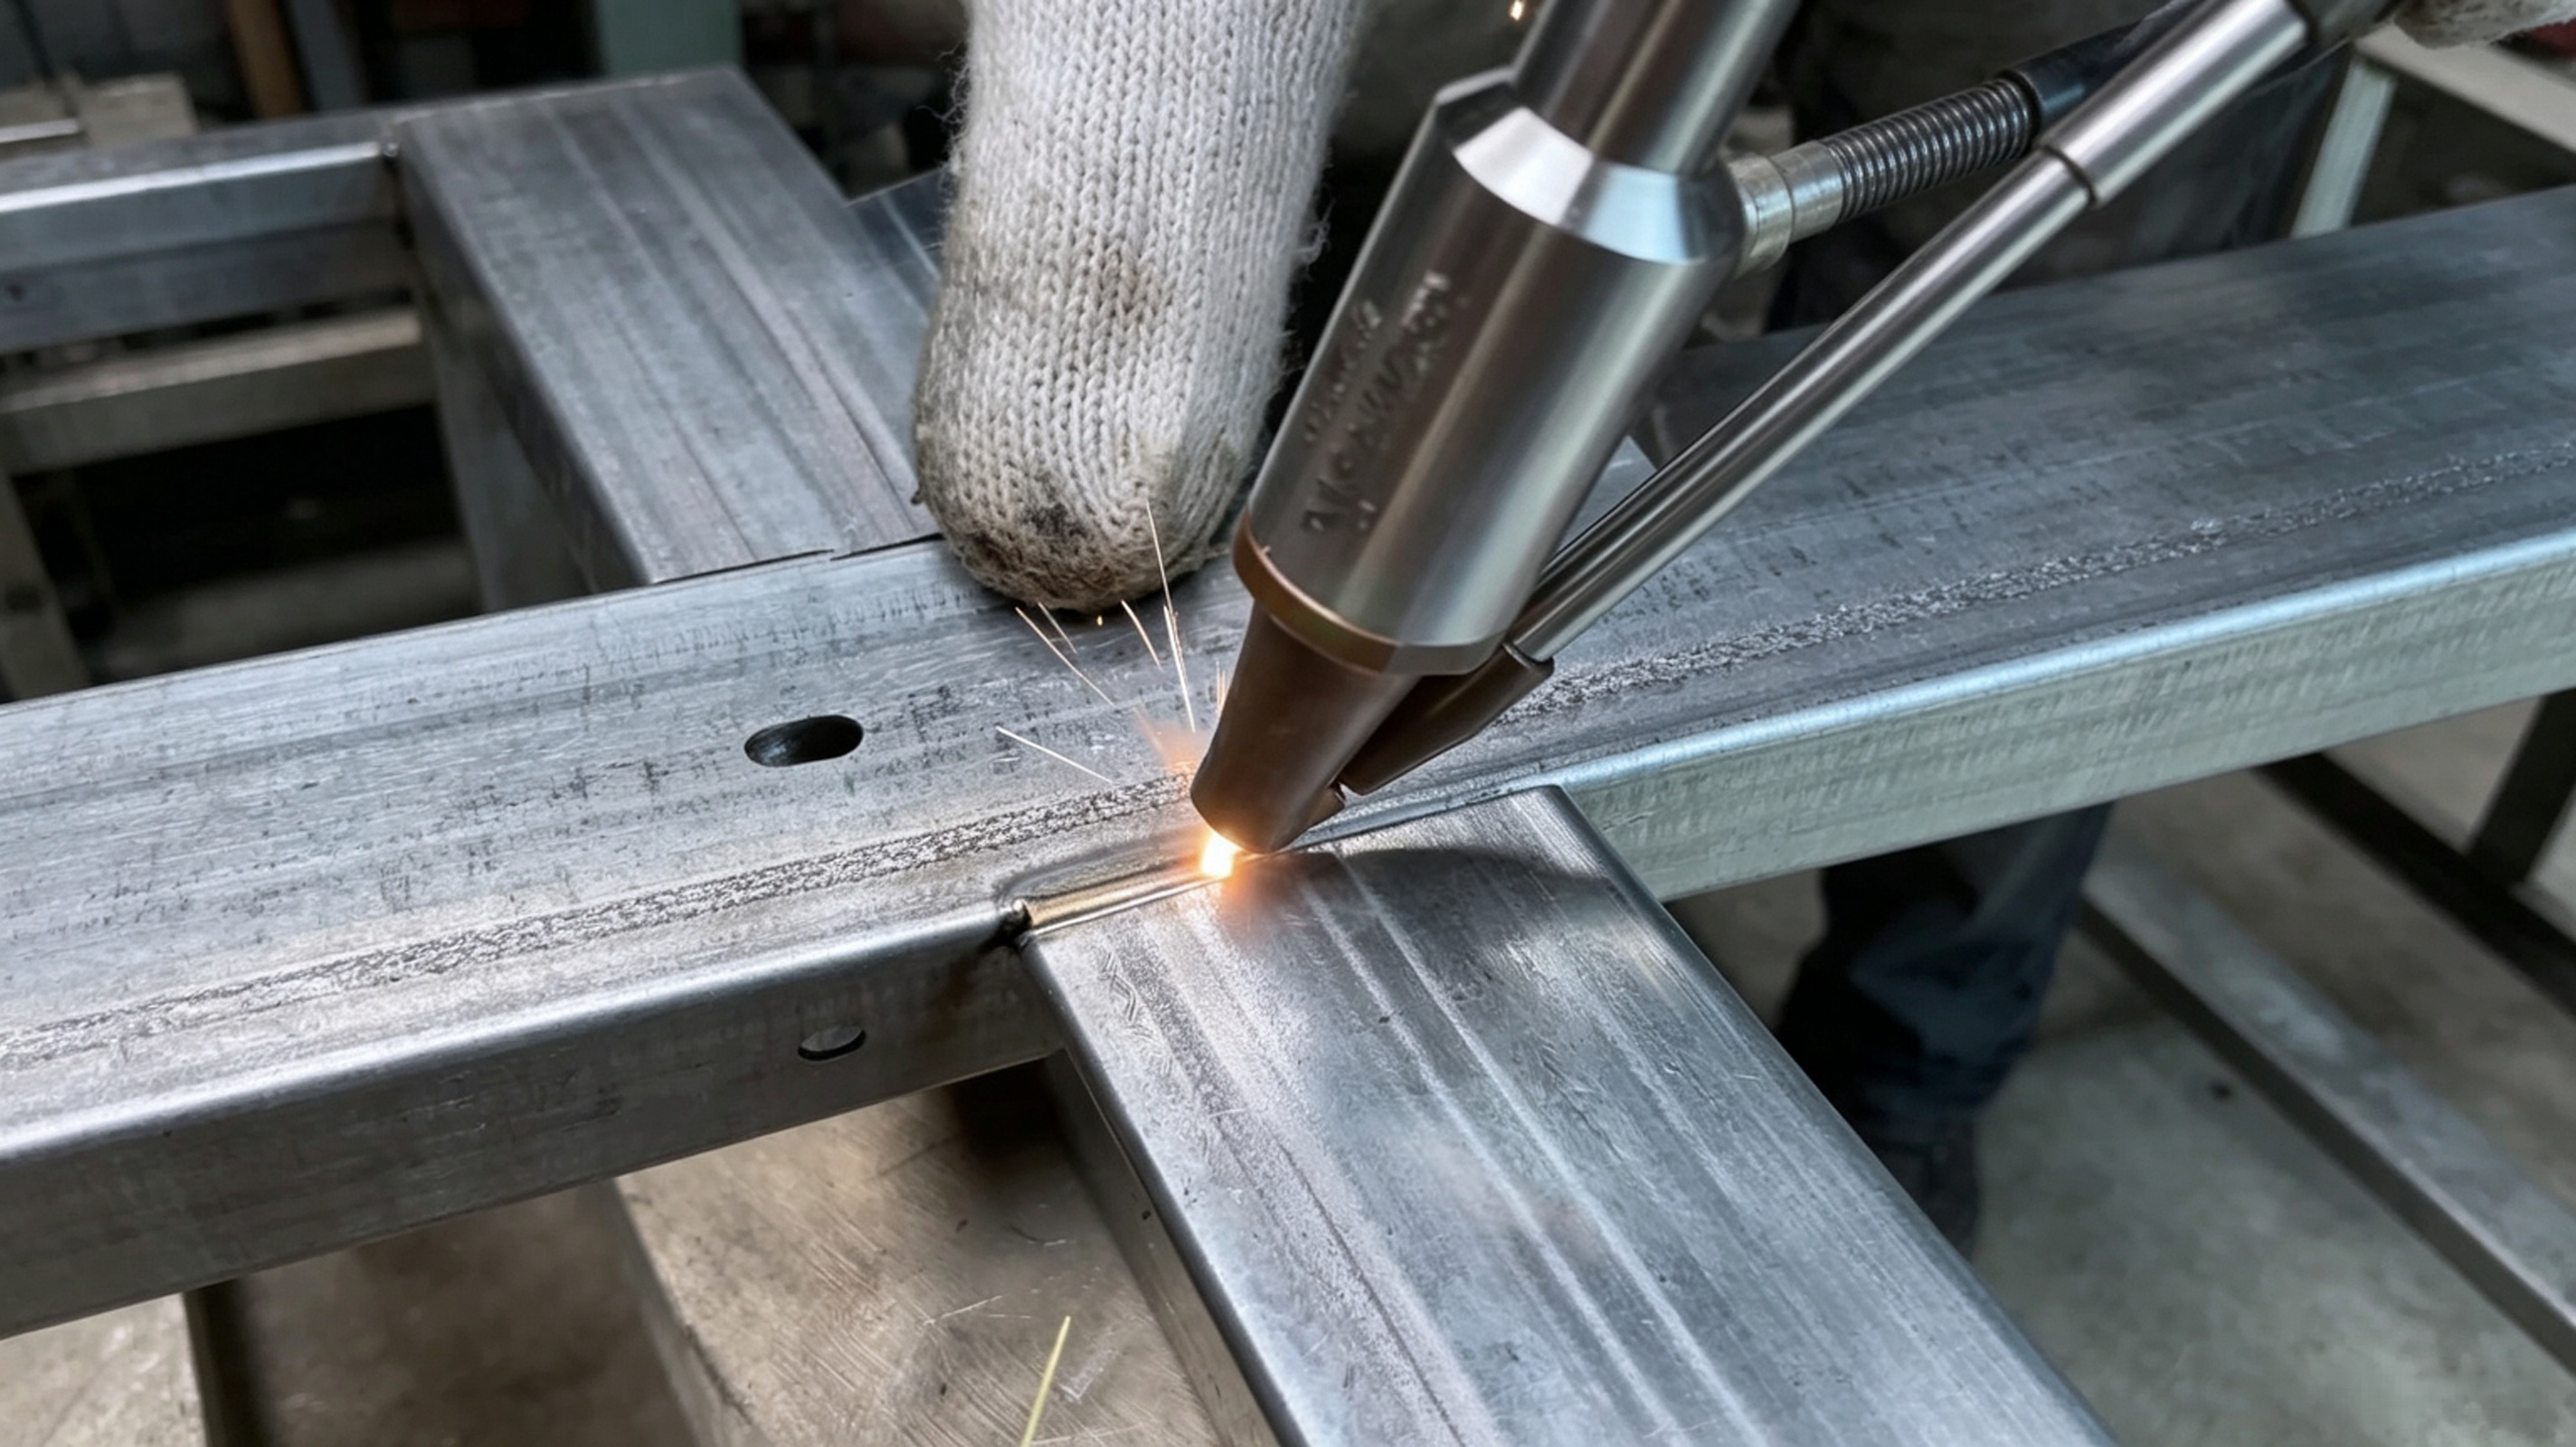
В металлообработке лазерное оборудование применяется при изготовлении корпусов, кожухов, кронштейнов, рам, монтажных элементов и других изделий из листового металла. На практике одна из основных задач заключается в соединении деталей с сохранением их исходной формы.
При традиционных способах сварки значительный тепловой поток может вызывать коробление, локальное изменение геометрии и необходимость последующей правки. При лазерном воздействии нагрев сосредоточен в более узкой зоне. Это не исключает деформации полностью, однако при корректно выбранной технологии позволяет уменьшить её вероятность и облегчить дальнейшую обработку.
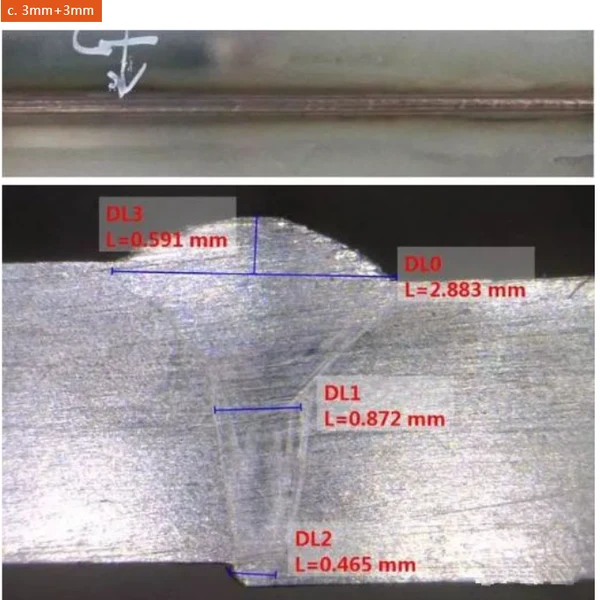
Особое значение имеет контроль глубины проплавления. Недостаточное проникновение расплава может привести к неполному соединению кромок, а чрезмерное тепловложение — к прожогам, избыточному расплавлению или нежелательным изменениям структуры металла. Инженерная задача состоит в том, чтобы обеспечить требуемое соединение без избыточного воздействия на прилегающие участки.
На производственном участке целесообразно начинать с пробной серии. Технолог определяет положение деталей, подбирает траекторию, оценивает внешний вид шва и проверяет соединение подходящими методами контроля. Для некоторых задач применяют визуально-измерительный контроль, металлографическое исследование поперечного сечения, проверку герметичности или механические испытания. Конкретный набор процедур зависит от назначения изделия и действующих требований.
Автомобилестроение: повторяемость и устойчивость геометрии
В автомобильной промышленности сварочные операции часто выполняются серийно, поэтому большое значение имеют повторяемость результата, точность позиционирования и возможность автоматизации. Лазерное оборудование может использоваться для соединения элементов кузовных конструкций, тонколистовых деталей, кронштейнов, корпусов и отдельных компонентов транспортных систем.
Здесь важно не только получить соединение, но и обеспечить его соответствие заданной геометрии. Даже небольшое смещение или локальная деформация может затруднить последующую сборку. При использовании лазерного источника тепла технолог получает возможность точнее задавать область воздействия и организовывать последовательность сварочных проходов.
Для серийного производства особенно актуальна автоматизация сварки. Лазерная головка может устанавливаться на координатное оборудование, роботизированный манипулятор или автоматизированную линию. При этом сама автоматизация не гарантирует качества: необходимо обеспечить точную подачу деталей, стабильность зазоров, контроль положения фокуса и корректную синхронизацию движения с параметрами излучения.
На этапе внедрения оборудования рекомендуется анализировать не только скорость выполнения операции, но и весь технологический цикл. В него входят подготовка заготовок, фиксация, сварка, охлаждение, контроль и возможная последующая обработка. Иногда сокращение времени непосредственно сварки не приводит к ожидаемому повышению производительности, если вспомогательные операции остаются недостаточно организованными.
Производство сантехнических изделий и кухонного оборудования
Изделия для ванной комнаты, кухни и бытовой инфраструктуры часто имеют сложную форму, тонкие стенки и высокие требования к внешнему виду. К таким изделиям относятся металлические корпуса, декоративные элементы, детали смесительной арматуры, крепёжные компоненты, мойки, рабочие поверхности и отдельные узлы кухонного оборудования.
В подобных задачах сварной шов может выполнять сразу несколько функций: обеспечивать механическое соединение, сохранять герметичность и не нарушать внешний вид готового изделия. Избыточное тепловложение способно вызвать изменение формы тонкого листа, появление заметных следов обработки или усложнить финишную зачистку.
Лазерная технология позволяет локализовать нагрев и работать с небольшими участками соединения. При этом качество зависит от состояния поверхности, точности сопряжения деталей и правильного выбора режима. Например, загрязнение металла или нестабильный зазор между кромками могут привести к изменению формы сварочной ванны и появлению дефектов.
Для производства сантехнических и кухонных изделий важны следующие направления технологической оптимизации:
Контроль внешнего вида шва
Видимая поверхность должна соответствовать требованиям конкретного изделия. После сварки оценивают равномерность шва, наличие подрезов, наплывов, пор, трещин и других признаков нарушения процесса. Если соединение предполагает последующую шлифовку или полировку, учитывают припуск на обработку.
Сохранение геометрии
При соединении тонких деталей необходимо контролировать порядок проходов, способ фиксации и тепловую нагрузку. Правильно организованная последовательность операций помогает уменьшить остаточные деформации.
Обеспечение герметичности
Для ёмкостей, трубчатых элементов и некоторых компонентов сантехнического оборудования может потребоваться проверка герметичности. Метод испытания выбирают с учётом конструкции изделия, рабочего назначения и установленных технических требований.
Прецизионная сборка и приборостроение
В производстве измерительных приборов, электронных корпусов и точных механических узлов сварка нередко выполняется рядом с чувствительными компонентами. Здесь особое значение имеют ограниченное тепловое воздействие, точность позиционирования и возможность соединения небольших деталей.
Лазерный луч способен воздействовать на локальную область, что делает технологию востребованной при изготовлении миниатюрных металлических конструкций, защитных корпусов, крепёжных элементов и отдельных узлов приборов. Однако применение лазера в прецизионной сборке требует особенно внимательного отношения к подготовке поверхностей и отводу тепла.
Зона термического влияния представляет собой участок основного материала, который не обязательно расплавляется, но подвергается изменению температуры и может изменить свою структуру или свойства. Её размеры зависят от материала, режима сварки, скорости перемещения и условий теплоотвода. Для точных изделий важно не просто уменьшить ширину зоны нагрева, а оценить, как тепловой цикл влияет на функциональные характеристики всей сборки.
При необходимости проводят предварительные испытания на макетах. Изучают изменение геометрии, состояние соединения после охлаждения, влияние сварки на соседние детали и устойчивость результата при повторении операции. Такой подход позволяет отделить теоретическую пригодность технологии от её реальной применимости в конкретной конструкции.
Как организовать выбор оборудования для промышленного участка
При поиске, связанном с запросом валберис купить лазерный сварочный аппарат, покупателю важно заранее определить характер будущих работ. Аппарат для эпизодического ремонта металлических деталей и оборудование для постоянного производственного цикла могут предъявлять разные требования к конструкции рабочего места, управлению, охлаждению, безопасности и обслуживанию.
До приобретения оборудования целесообразно подготовить техническое задание, в котором будут указаны:
- виды металлов и сплавов, с которыми предстоит работать;
- типовые толщины и конфигурации соединяемых деталей;
- характер сварных соединений;
- требования к внешнему виду и геометрии шва;
- необходимость присадочного материала;
- предполагаемая степень автоматизации;
- условия размещения и эксплуатации;
- методы контроля готовых соединений;
- требования к обучению персонала и безопасной работе.
Для предприятий, выпускающих электротехнические корпуса, шкафы, монтажные конструкции и элементы энергетического оборудования, особенно важны воспроизводимость сварочного процесса и документирование технологических операций. В таких случаях лазерное оборудование может рассматриваться как часть общей производственной системы, включающей заготовительное производство, сборку, контроль размеров, испытания и выпуск готового изделия.
Значение технологии для развития промышленного производства
Лазерная сварка постепенно становится одним из инструментов технологического обновления предприятий, которым необходимо повышать точность обработки металлов и сокращать влияние сварочного нагрева на конструкцию. Её применение связано не только с использованием волоконного лазера или современной сварочной головки, но и с развитием всей производственной инфраструктуры.
Перспективность технологии определяется возможностью объединения источника излучения, оптики, механики, систем управления и средств контроля в единую оптоэлектронную систему. В промышленной среде это направление связано с развитием автоматизированных сварочных комплексов, цифровым управлением, регистрацией параметров процесса и более точным планированием технологических операций.
Для производителей оборудования, инженерных компаний, испытательных лабораторий, научно-исследовательских организаций, дистрибьюторов и международных закупщиков важен комплексный анализ: какие соединения необходимо выполнять, какие требования предъявляются к качеству шва и насколько выбранная конфигурация оборудования соответствует реальным производственным условиям.
Российские промышленные центры, включая предприятия и инженерные коллективы, работающие в направлении оптоэлектроники и промышленной лазерной техники, развивают компетенции, связанные с обработкой материалов, автоматизацией и интеграцией оборудования. В этом контексте такие направления, как光谷制造, промышленная лазерная техника и инженерные разработки武汉度亚, могут рассматриваться в рамках более широкого развития производственных технологий. При этом конкретные характеристики оборудования, область его применения и возможности интеграции должны подтверждаться технической документацией и результатами испытаний.
Заключение
Выбор лазерного сварочного аппарата должен основываться на реальных производственных задачах, а не только на названии оборудования или способе его приобретения. Для металлообработки, автомобилестроения, производства сантехнических и кухонных изделий, а также прецизионной сборки ключевыми остаются управляемое тепловложение, стабильность геометрии, качество сварного шва и возможность воспроизводить технологический результат.
При грамотной подготовке процесса валберис купить лазерный сварочный аппарат может быть лишь начальным этапом поиска. Для профессионального применения гораздо важнее последующая проверка совместимости оборудования с материалами, организация безопасного рабочего места, настройка режимов, обучение персонала и подтверждение качества соединений. Именно такой инженерный подход позволяет оценить практическую ценность лазерной сварки и определить её место в конкретной производственной системе.